“가로 500mm가 넘는 판도 한 번에 출력하면 평평하게 나올까요?”
대형 부품을 준비하는 고객이 자주 묻는 질문입니다.
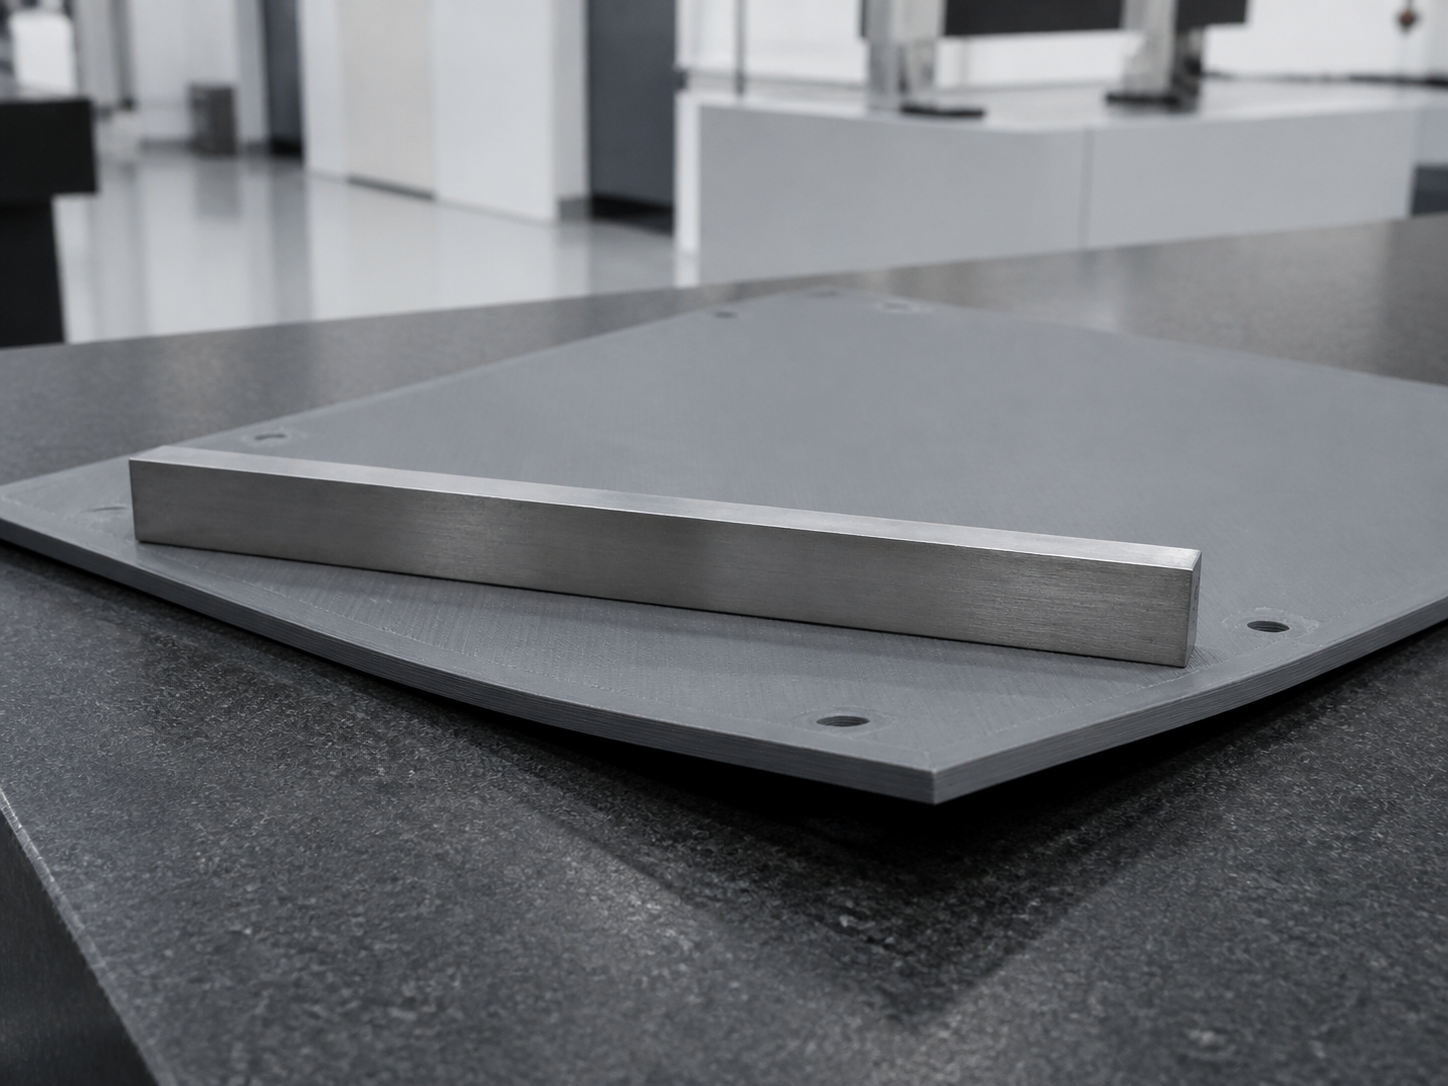
정반에 올렸을 때 한쪽 모서리 아래로 빛이 보이거나,
조립하려니 볼트 구멍이 조금씩 어긋나는 장면을 떠올리면 문제의 성격이 선명해집니다.
가로 500mm가 넘으면 면이 넓어지고 냉각 경로도 길어집니다.
작은 온도 차나 두께 변화가 모서리 들뜸과 볼트 구멍 어긋남으로 드러나기 쉬운 크기입니다.
아이컨택이 벽 두께뿐 아니라 형상, 방향, 공정, 장비 환경까지 함께 보는 이유입니다.
재료는 쌓이거나 굳은 뒤 식으면서 줄어듭니다.
먼저 단단해진 아래쪽은 베드나 이미 굳은 층에 붙잡혀 있고,
뒤늦게 식는 위쪽과 바깥쪽은 다른 양만큼 수축하려 합니다.
이 차이가 내부 응력으로 남으면 자유로운 가장자리와 모서리가 위로 들립니다.
넓은 평판, 날카로운 코너, 두께가 갑자기 바뀌는 곳에서 더 잘 보이는 이유입니다.
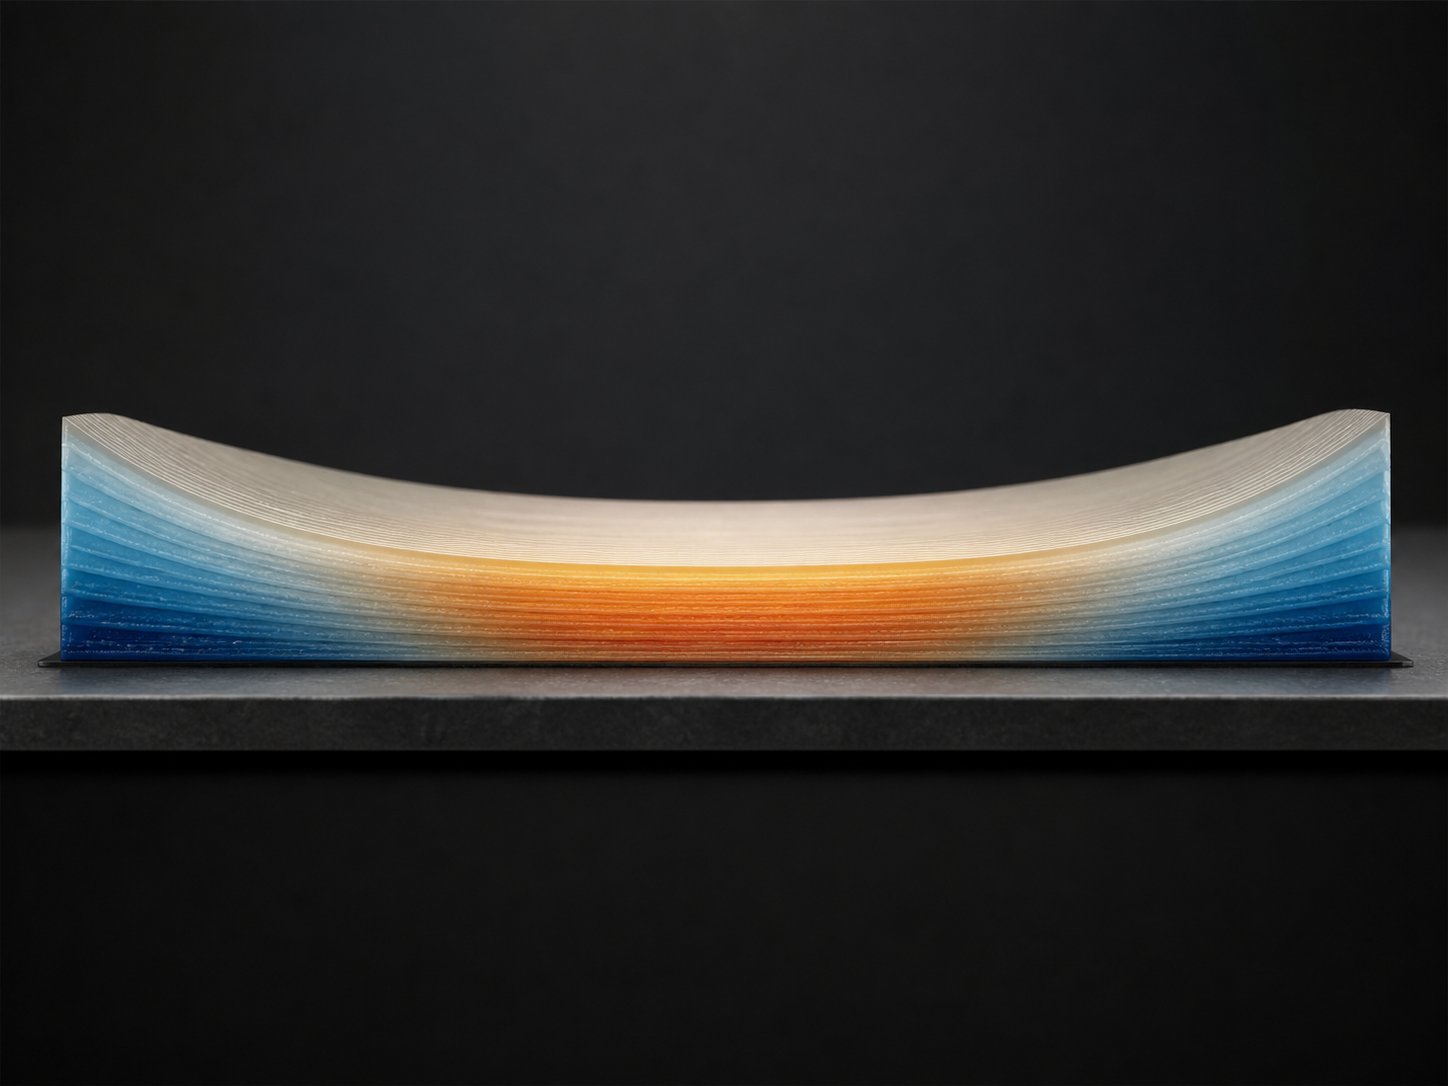
그래서 “더 두껍게”만으로는 해결되지 않습니다.
한곳만 두꺼워지면 그 부분이 오래 뜨거운 채 남아 오히려 수축 시점이 벌어질 수 있습니다.
아이컨택은 긴 평면의 길이, 질량이 몰린 곳, 외부 공기에 먼저 닿는 가장자리를 파일에서 함께 짚어 봅니다.
벽 두께는 강성과 출력 안정성에 영향을 주는 한 요소입니다.
같은 두께라도 짧은 벽과 500mm를 가로지르는 벽은 다르게 움직입니다.
넓은 면을 무작정 두껍게 만드는 대신 두께 변화를 부드럽게 잇고,
실제로 휘려는 방향을 가로막도록 뒤쪽에 리브를 놓는 편이 효율적일 때가 많습니다.
벽과 리브의 치수를 정하기 전에는 3D프린팅 벽 두께 가이드에서 공정별 두께 판단을 이어서 확인할 수 있습니다.

리브도 많을수록 좋은 것은 아닙니다.
교차부가 두꺼워지면 새로운 열 집중부가 생기고,
분말 공정의 큰 평면에서는 보강이 오히려 냉각 차이를 키울 수도 있습니다.
어느 방향의 굽힘을 막는지 설명할 수 없는 리브라면 먼저 간격과 연결부부터 다시 봅니다.
외관 때문에 영구 리브를 둘 수 없다면 출력 중에만 평면을 받치는 얇은 임시 보강도 선택지입니다.
나중에 절단하거나 가공해 없애는 구조이므로 공구가 들어갈 길,
제거 뒤 남을 흔적, 기준면의 가공 여유를 먼저 확보해야 합니다.

얇은 판을 넓게 눕히면 첫 층 접촉은 커지지만 한 층마다 수축하는 면적도 커집니다.
세우면 층당 면적은 줄어드는 대신 높이가 커지고 측면 흔들림과 서포트 부담이 늘어납니다.
중요한 외관면, 조립 기준면, 하중 방향, 서포트를 떼어낼 손의 접근까지 비교한 뒤 방향을 정해야 합니다.
얇은 돌출부와 오버행은 각도만 보고 결정하지 않습니다.
짧은 돌출은 버텨도 길게 이어지면 처질 수 있고, 지지대를 떼는 힘에 얇은 벽이 깨지기도 합니다.
실제 장비의 슬라이서에서 자체 지지 가능성과 표면 흔적을 살펴보고,
위험한 구간은 모따기나 곡면 전이로 힘을 나눕니다.
속빈 형상이라면 안쪽 재료가 빠져나올 길도 설계의 일부입니다.
레진은 세척액이 드나들고 미경화 수지가 배출되어야 하며, 분말 방식은 갇힌 분말을 꺼낼 통로가 필요합니다.
배출구를 숨기느라 너무 작게 만들거나 막힌 공동을 남기면 가벼워진 대신 세척 불량과 균열 위험을 떠안게 됩니다.
한 번에 뽑는 방향이 불리하다면 분할이 더 현실적입니다.
500mm 판을 반드시 몇 조각으로 나눈다는 공식은 없습니다.
출력 공간과 변형 방향, 조립 하중을 보고 분할선을 정하고,
핀·맞춤 홈·볼트 구멍 중 필요한 결합을 파일에 미리 넣습니다. 접합부가 눈에 띄어도 되는지,
조립 뒤 다시 가공할 수 있는지도 함께 결정합니다.
분할 뒤 맞춤 형상과 조립 공차가 더 궁금하다면 3D프린팅 연결부 설계 가이드로 이어서 확인해 주세요.
FDM에서는 깨끗하고 고르게 가열된 베드, 안정된 챔버 온도, 팬과 외풍 관리가 한 묶음입니다.
브림이나 라프트는 첫 층의 버팀 면적을 늘릴 수 있지만 제거 자국과 후가공 여유가 남습니다.
설정값을 높이는 것보다 장비와 재료에 맞는 프로파일로 전체 면의 온도를 일정하게 유지하는 일이 먼저입니다.

PLA는 ABS보다 수축에 덜 민감한 편이지만,
넓은 바닥의 접착이 고르지 않거나 찬 공기가 한쪽에 닿으면 큰 판도 들릴 수 있습니다.
ABS는 온도 차에 더 민감해 가열 베드와 닫힌 챔버의 도움이 크고,
급격한 코너와 얇은 날을 줄이는 설계가 중요합니다.
PA12는 공정부터 구분해야 합니다.
필라멘트로 쌓는다면 재료의 건조 상태와 챔버 조건을 보고,
SLS나 MJF처럼 분말층에서 만드는 경우에는 빌드 안의 배치와 충분한 냉각, 언패킹 시점을 봅니다.
주변 분말이 형상을 받쳐주어도 긴 얇은 판의 불균일 수축까지 없애 주지는 않습니다.
FCP 풀컬러 부품은 색 표현과 후처리, 얇은 가장자리의 내구성을 함께 봅니다.
일반 FDM의 인필이나 완전 중공 방식을 그대로 옮기지 않고,
선택한 FCP 공정에서 배출과 보강이 가능한지부터 확인합니다.
금속 분말 용융이라면 지지대가 형상뿐 아니라 열이 빠지는 길이 되므로 방향, 응력 완화,
지지 절단 순서까지 제작 조건에 포함합니다.
실제 검토에서는 전체 크기만 보지 않습니다.
가장 긴 무지지 구간, 벽이 갑자기 두꺼워지는 곳, 조립 기준면과 외관면을 먼저 표시합니다.
그다음 출력 방향과 임시 보강, 배출 경로, 분할 위치를 맞추고 마지막에 소재와 장비 조건을 좁힙니다.
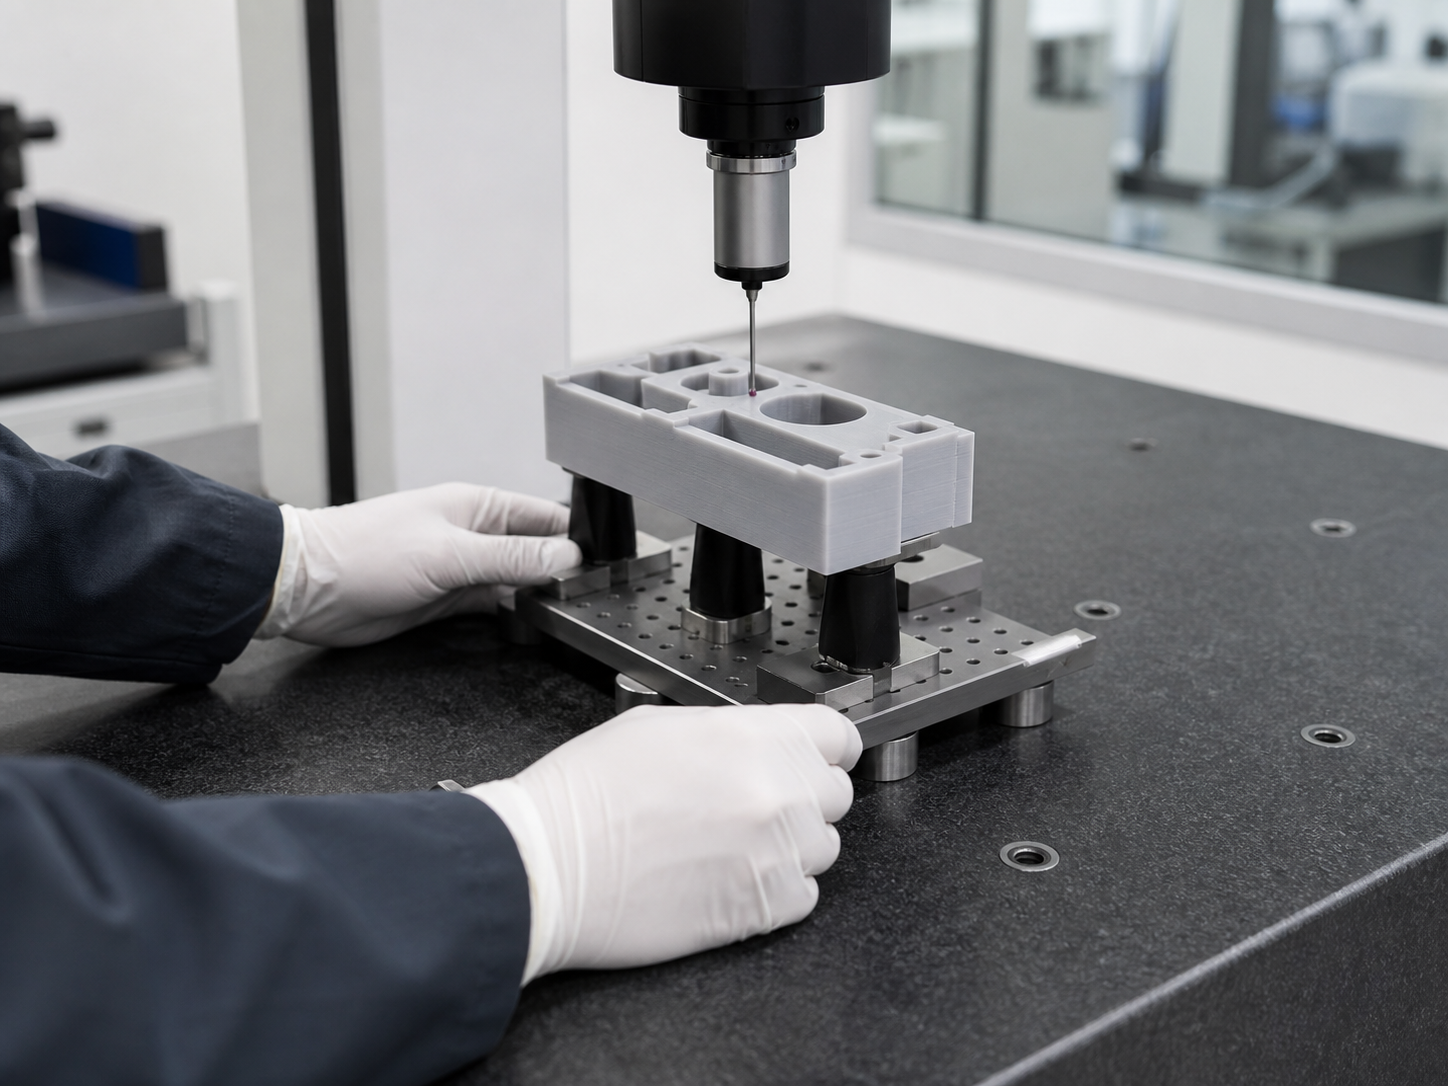
평탄도를 확인할 때도 조건부터 맞춥니다.
지그로 눌러 잴지 자유 상태에서 잴지,
어느 온도에서 어느 점을 기준으로 삼을지에 따라 같은 부품도 결과가 달라집니다.
아이컨택은 모델 파일과 사용 목적을 함께 받아 기능면은 지키고, 바꿀 수 있는 두께와 리브, 방향,
분할안을 차례로 살펴봅니다.
500mm가 넘는 부품이라면 전체 크기와 바꾸면 안 되는 기준면을 함께 알려 주세요.
아이컨택 실시간 견적에서 모델 파일 검토를 시작하세요.