양각 글자는 얼마나 크고 깊어야 마감 뒤에도 또렷할까요?
부품 번호나 로고를 넣을 때 자주 받는 질문입니다.
CAD 화면에서는 선명해 보여도 실제 출력물에서는 레이어와 표면 거칠기, 샌딩과 도장에 묻힐 수 있습니다.
답은 글자 전체 크기 하나로 정해지지 않습니다.
아이컨택은 가장 가는 획의 너비와 바탕면에서 솟은 깊이를 따로 재고,
글자가 놓인 면과 후처리 방식까지 함께 봅니다.
아래 세 곳을 차례로 확인하면 수정할 지점이 빠르게 보입니다.
먼저 양각 깊이를 잽니다. 바탕면에서 글자 윗면까지의 수직 거리입니다.
이 높이가 낮으면 글자가 표면 거칠기에 섞이고, 샌딩 뒤 모서리가 둥글어지면서 흐려집니다.
아래 CAD 예시처럼 글자 윗면과 바탕면을 각각 찍으면 바로 확인할 수 있습니다.

다음은 획 너비입니다. 글자에서 가장 가는 선을 가로질러 잰 값입니다.
돌출 높이가 충분해도 이 획이 가늘면 출력 경로가 제대로 놓이지 않거나 마감 뒤 끊겨 보일 수 있습니다.
굵고 단순한 글꼴을 고른 뒤 가장 얇은 획을 찾아 재는 이유입니다.

마지막은 획 사이의 빈 공간입니다.
한글은 크기를 줄이면 획뿐 아니라 글자 안쪽의 공간도 함께 좁아집니다.
전체 높이만 재지 말고 받침이나 닫힌 공간이 있는 글자에서 가장 답답한 구간을 한 번 더 확인합니다.

양각 글자와 함께 얇은 돌기나 날카로운 모서리가 있다면 글자 획만 확인해서는 부족합니다.
정밀·미세표현 가이드에서 같은 파일의 얇고 날카로운 형상을 함께 살펴보세요.
아이컨택은 처음 파일을 볼 때 아래 표로 양각 깊이와 획 너비를 빠르게 가늠합니다.
SLA·SLS·MJF·FDM·FCP는 0.8mm, SLM은 1.0mm를 먼저 대입해 보는 기준입니다.
출력 한계나 마감 뒤 가독성을 단정하는 숫자는 아니며, 소재와 방향, 마감에 따라 더 넉넉하게 잡습니다.
| 공정 | 양각 깊이 | 획 너비 |
|---|---|---|
| SLA · SLS · MJF · FDM · FCP | 0.8mm | 0.8mm |
| SLM | 1.0mm | 1.0mm |
같은 0.8mm라도 공정이 바뀌면 결과가 달라집니다.
레진 출력은 세척과 후경화, 분말 출력은 표면의 입자감과 마감,
FDM은 노즐 경로와 레이어 방향을 함께 봐야 합니다.
FCP는 장비와 재료를 먼저 확인하고, SLM은 블라스팅·연마·가공 뒤 남을 글자 크기까지 살핍니다.
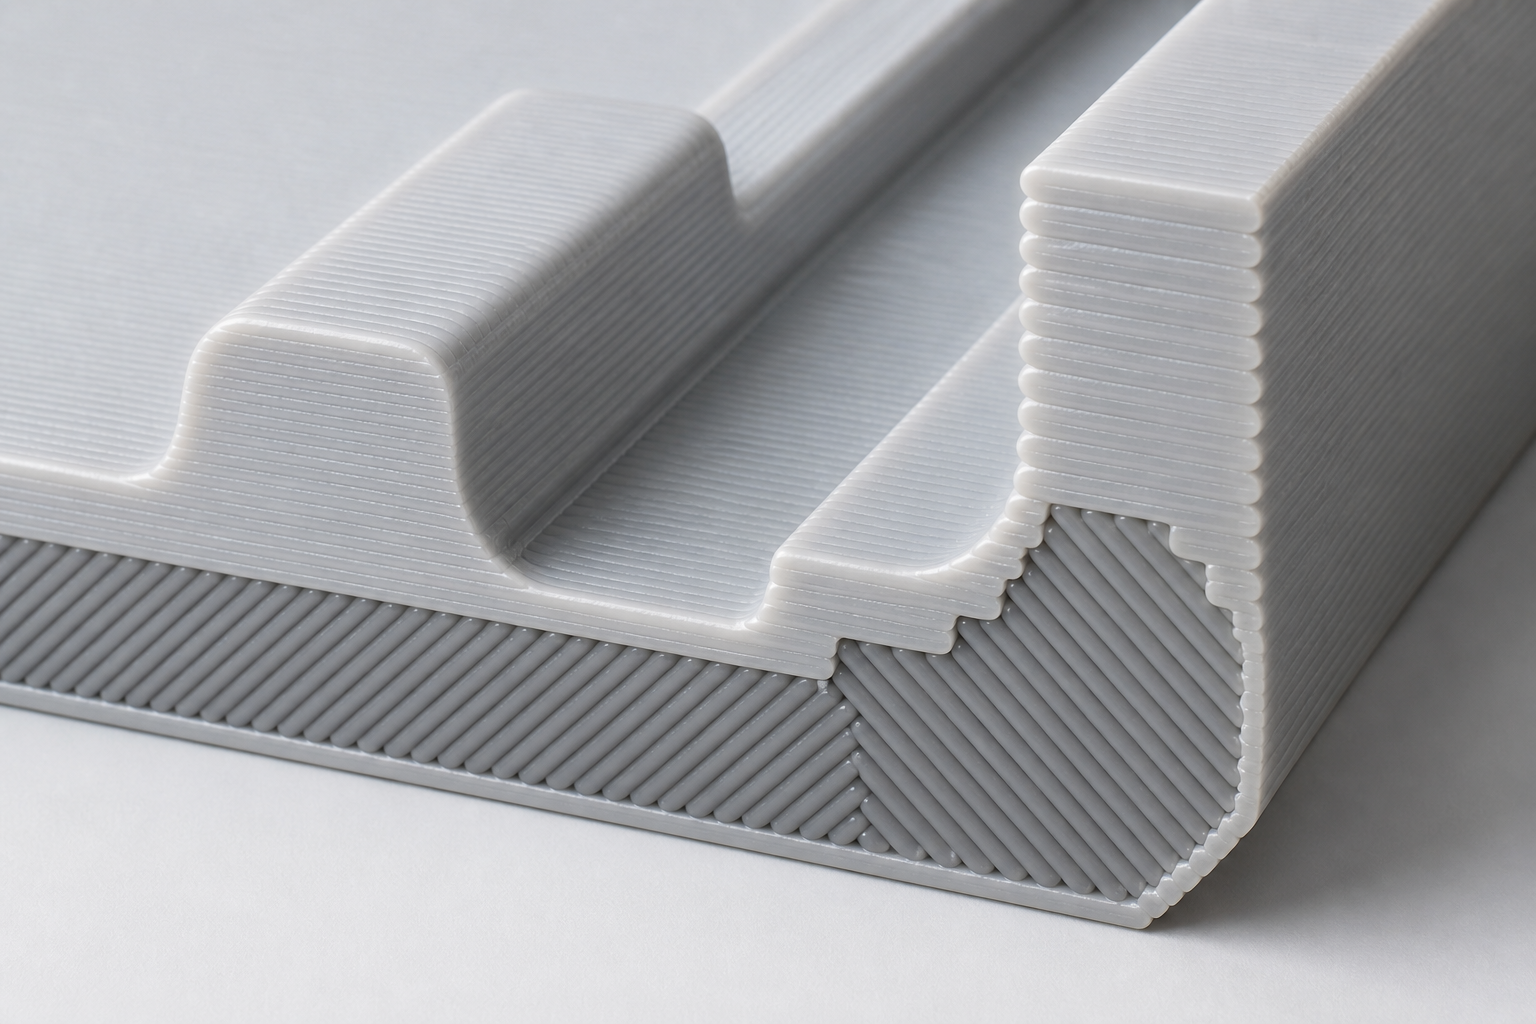
양각이 올라오는 바탕벽이 얇다면 글자 치수만 키워도 파손 위험은 남습니다.
벽 두께 가이드에서 1.2mm·2mm와 부품 크기에 따른 확인 순서를 함께 보세요.
프라이머와 도료가 쌓이면 획 사이가 좁아지고, 샌딩·블라스팅·연마는 양각 모서리를 깎습니다.
여러 번 도장하거나 외관면을 매끈하게 다듬는 부품이라면 표의 치수에 딱 맞추지 말고 획과 깊이를 키웁니다.
멀리서 읽는 표지나 지워지면 곤란한 일련번호도 같은 기준으로 봅니다.
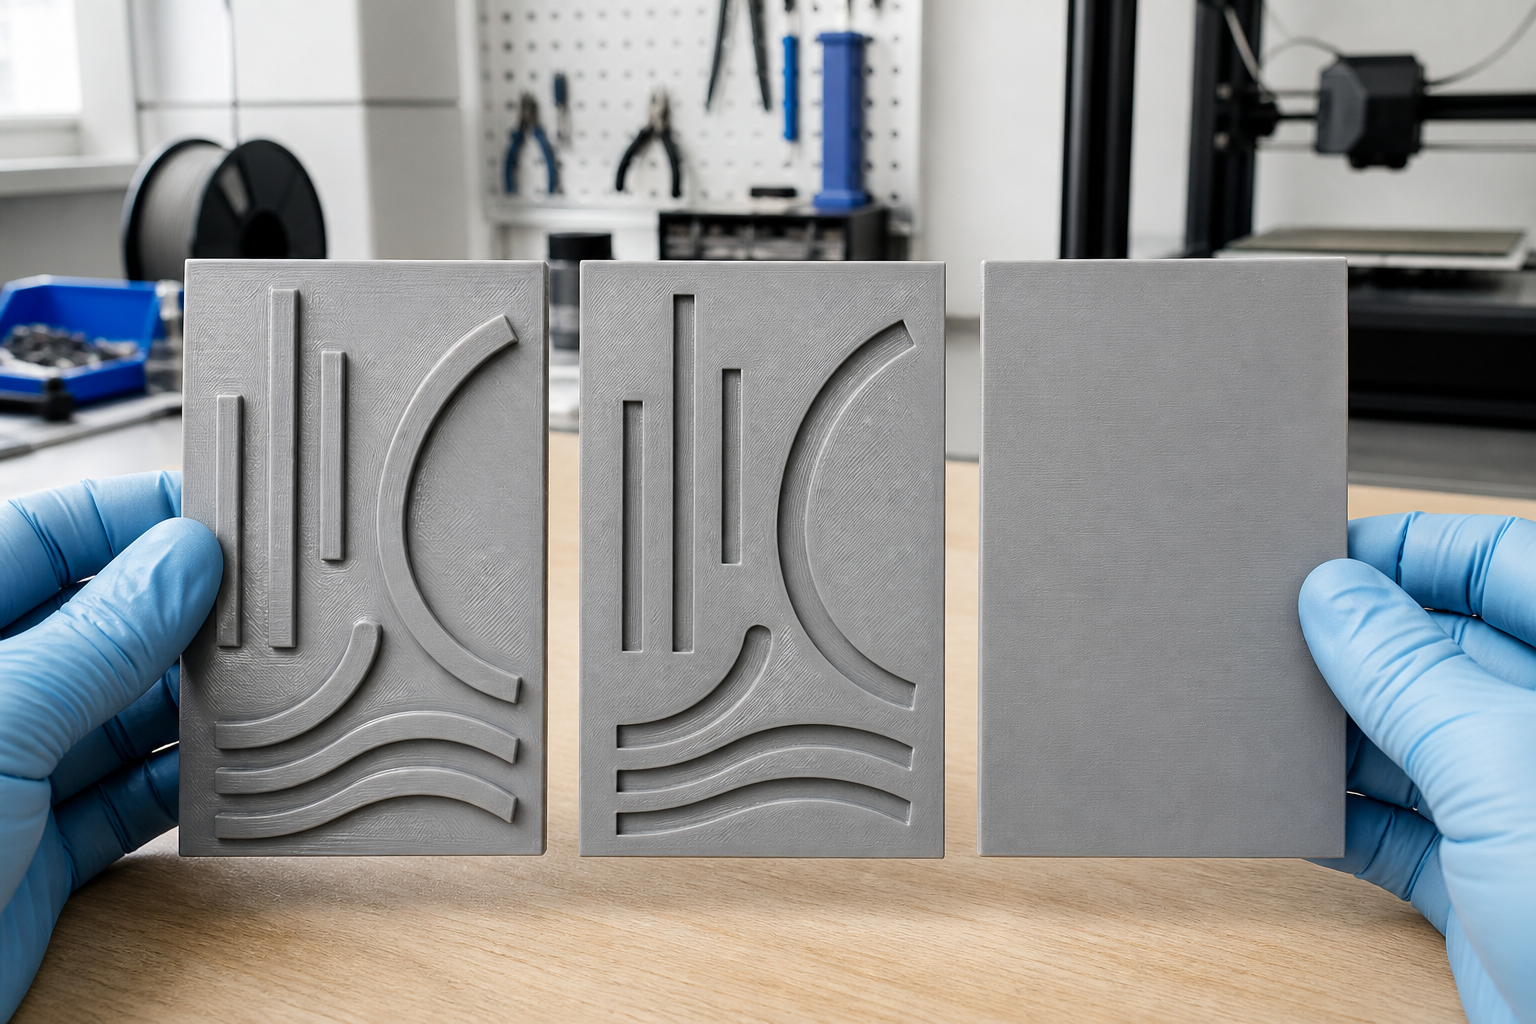
음각은 윗면이 닳아도 홈이 남지만, 도료나 분말이 홈을 메우면 오히려 흐려질 수 있습니다.
양각 치수를 그대로 뒤집어 쓰지 말고, 음각이 필요하다면 깊이와 세척·배출 조건을 따로 봐야 합니다.
본품에서 바로 결정하기 어렵다면 작은 평판에 같은 글자를 여러 치수로 배치합니다.
기준 치수보다 작게, 같게, 크게 만든 뒤 본품과 같은 소재·장비·출력 방향으로 뽑습니다.
샌딩과 도장도 같은 순서로 마치고 실제 조명과 읽는 거리에서 비교합니다.
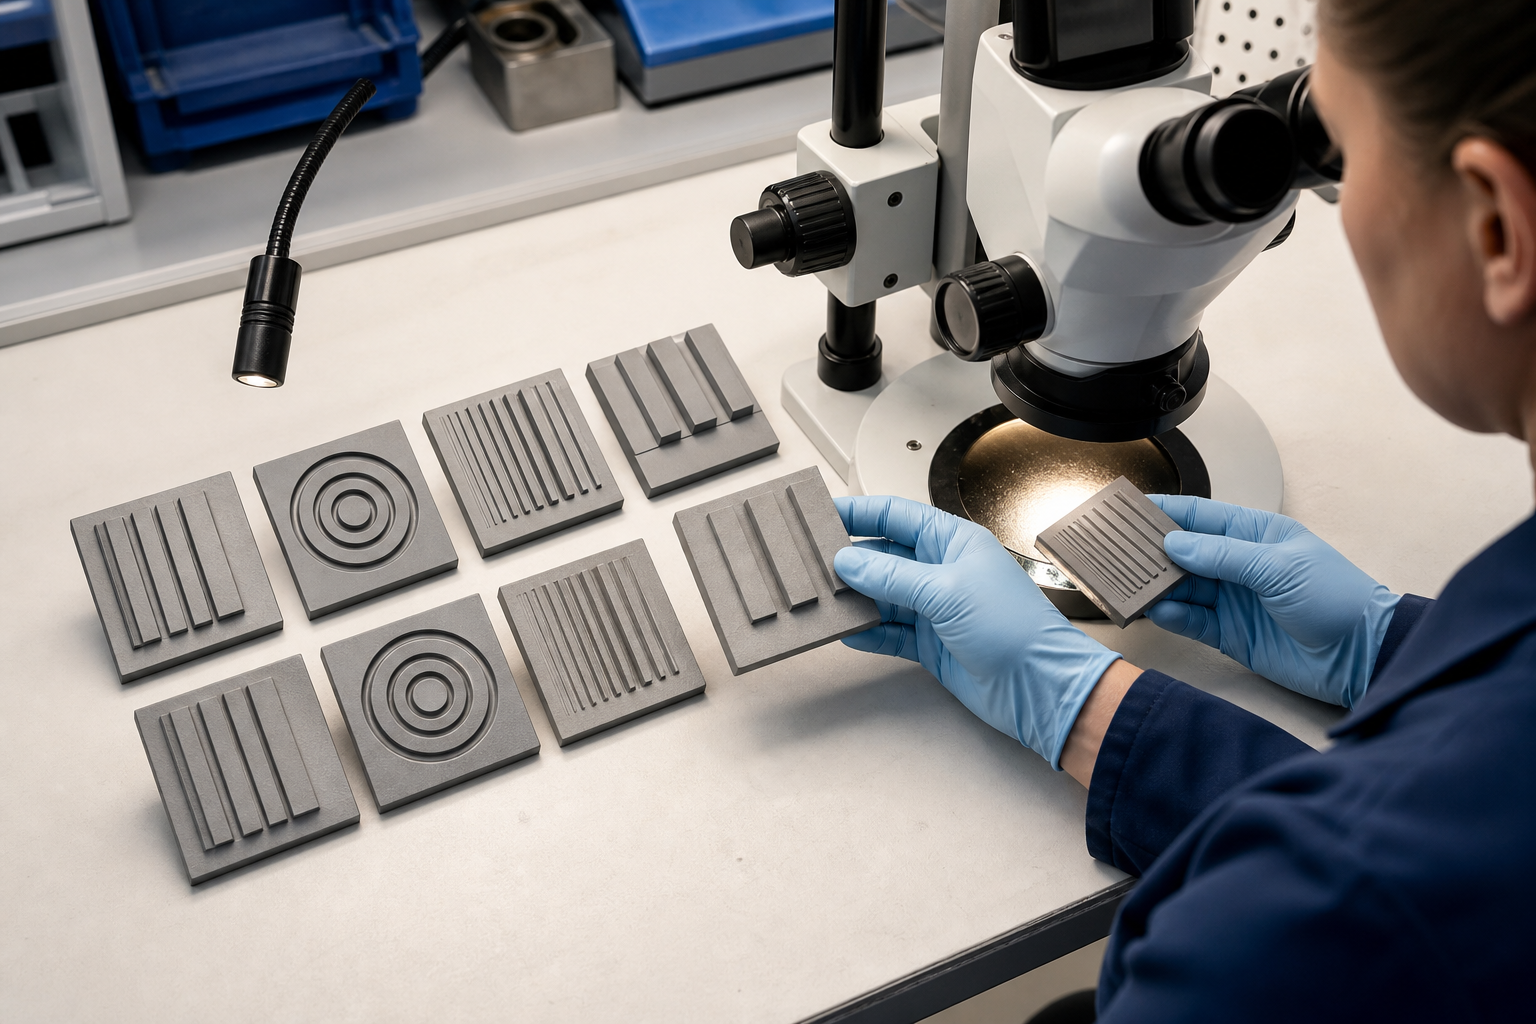
시편에서는 획이 끊기지 않는지, 글자 안쪽이 막히지 않는지,
모서리가 마감 뒤에도 구분되는지를 봅니다.
새 장비나 소재를 쓰거나 로트 추적용 표기처럼 지워졌을 때 손실이 큰 글자라면
본품 전에 이 과정을 거치는 편이 낫습니다.
CAD 파일과 원하는 글자 크기, 글자를 읽을 거리, 예정된 후처리를 함께 보내 주세요. 아이컨택이 가장 가는 획과 돌출 깊이부터 살펴봅니다. 양각 라벨 검토와 견적을 시작하세요.