한눈에 보는 결론
연구의 성격: 아일랜드 더블린의 UCD 컴퓨터과학부와 I-Form 첨단제조연구센터 연구진이 2026년 7월 16일 The International Journal of Advanced Manufacturing Technology에 발표한 학술 논문을 분석한다. Renishaw 장비 데이터를 사용했지만 Renishaw 기업의 기술 발표나 보도자료는 아니다. 논문 원문
이 모델을 새 장비에 그대로 적용해 결함 판정기로 쓰기는 이르다. 같은 계열 데이터에서는 잘 작동했지만 장비와 형상이 함께 바뀌자 성능이 크게 낮아졌다.
- 같은 계열 검증의 최고 F1은 0.854였다.
- 별도 장비·오버행 형상에서는 F1이 0.16~0.47로 낮아졌다.
- 결과는 기록 데이터의 층 단위 평가이며 장비 제어까지 연결한 시험이 아니다.
UCD·I-Form 연구진이 검증한 것
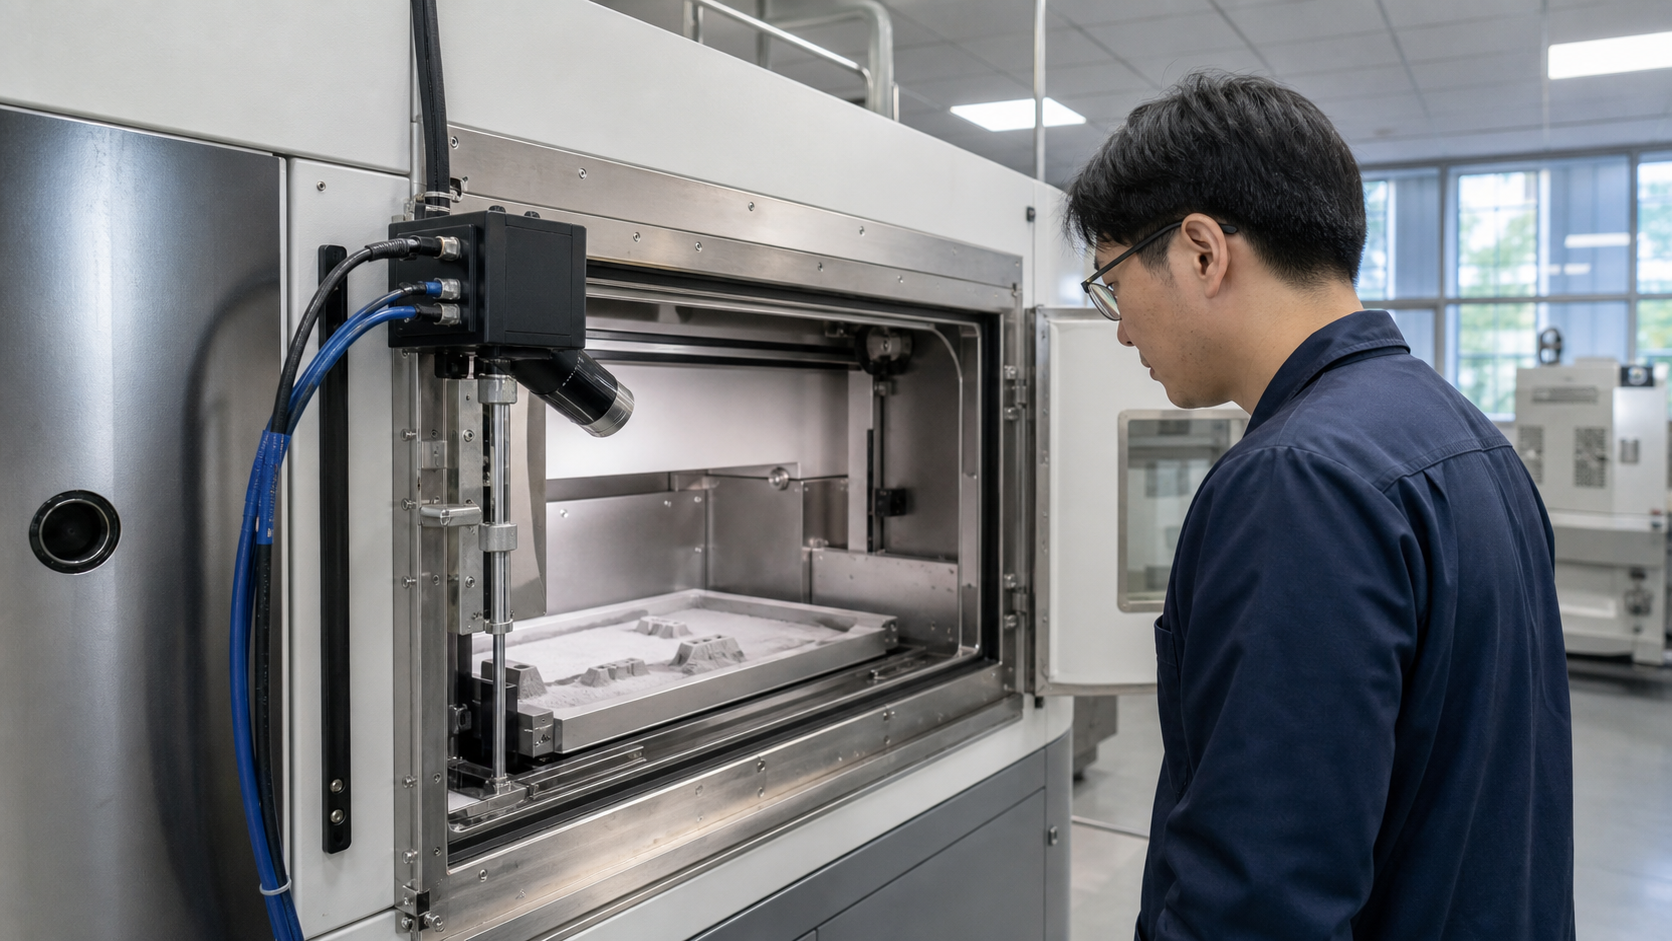
연구진은 Renishaw LPBF 장비에서 수집된 광다이오드 신호를 이미지로 바꾸지 않고 처리했다. 100 kHz 원신호를 층별 평균으로 줄인 뒤 연속 28개 층을 한 묶음으로 넣어 복원 오차가 큰 층을 찾았다. 연구 방법
여기서 찾은 대상은 레이저 출력을 의도적으로 낮춘 이상 층이다. 기공 하나를 직접 검출하거나 부품 합격 여부를 판정한 결과는 아니다. 모델도 기록된 세 데이터셋으로 오프라인 평가됐다.
LPBF 공정의 기본 원리가 먼저 필요하다면 금속 분말층과 레이저 융합의 작동 원리부터 보면 수치의 의미를 이해하기 쉽다.
조건별 성능이 달랐다
핵심은 평균 성능이 아니라 어떤 조건에서 측정했는가다. 논문의 세 데이터셋을 검증 조건과 함께 놓으면 일반화 한계가 선명해진다.
| 검증 조건 | 결과와 읽는 법 |
|---|
데이터셋 1
같은 계열의 Ti-6Al-4V 격자 | 최고 F1 0.839·0.854. 다만 이상이 한 층뿐인 조건에서는 재현율이 약 0.37까지 낮아졌다. |
데이터셋 2
같은 장비 계열의 다른 격자 | F1 0.965~1.000. 모델이 조건 안에서는 매우 잘 맞을 수 있음을 보여준다. |
데이터셋 3
별도 RenAM 500M과 오버행 | F1 0.16~0.47. 20% 출력 감소가 15개 층 이어진 조건도 F1 0.588이었다. |
데이터셋 3의 정확도는 약 0.97~0.98이었지만, 정상 층이 많은 불균형 데이터에서는 정확도만 높게 나올 수 있다. 실제 이상을 놓치는지 보려면 F1과 재현율을 함께 봐야 한다. 데이터셋별 결과
빠른 추론과 실시간 제어의 차이
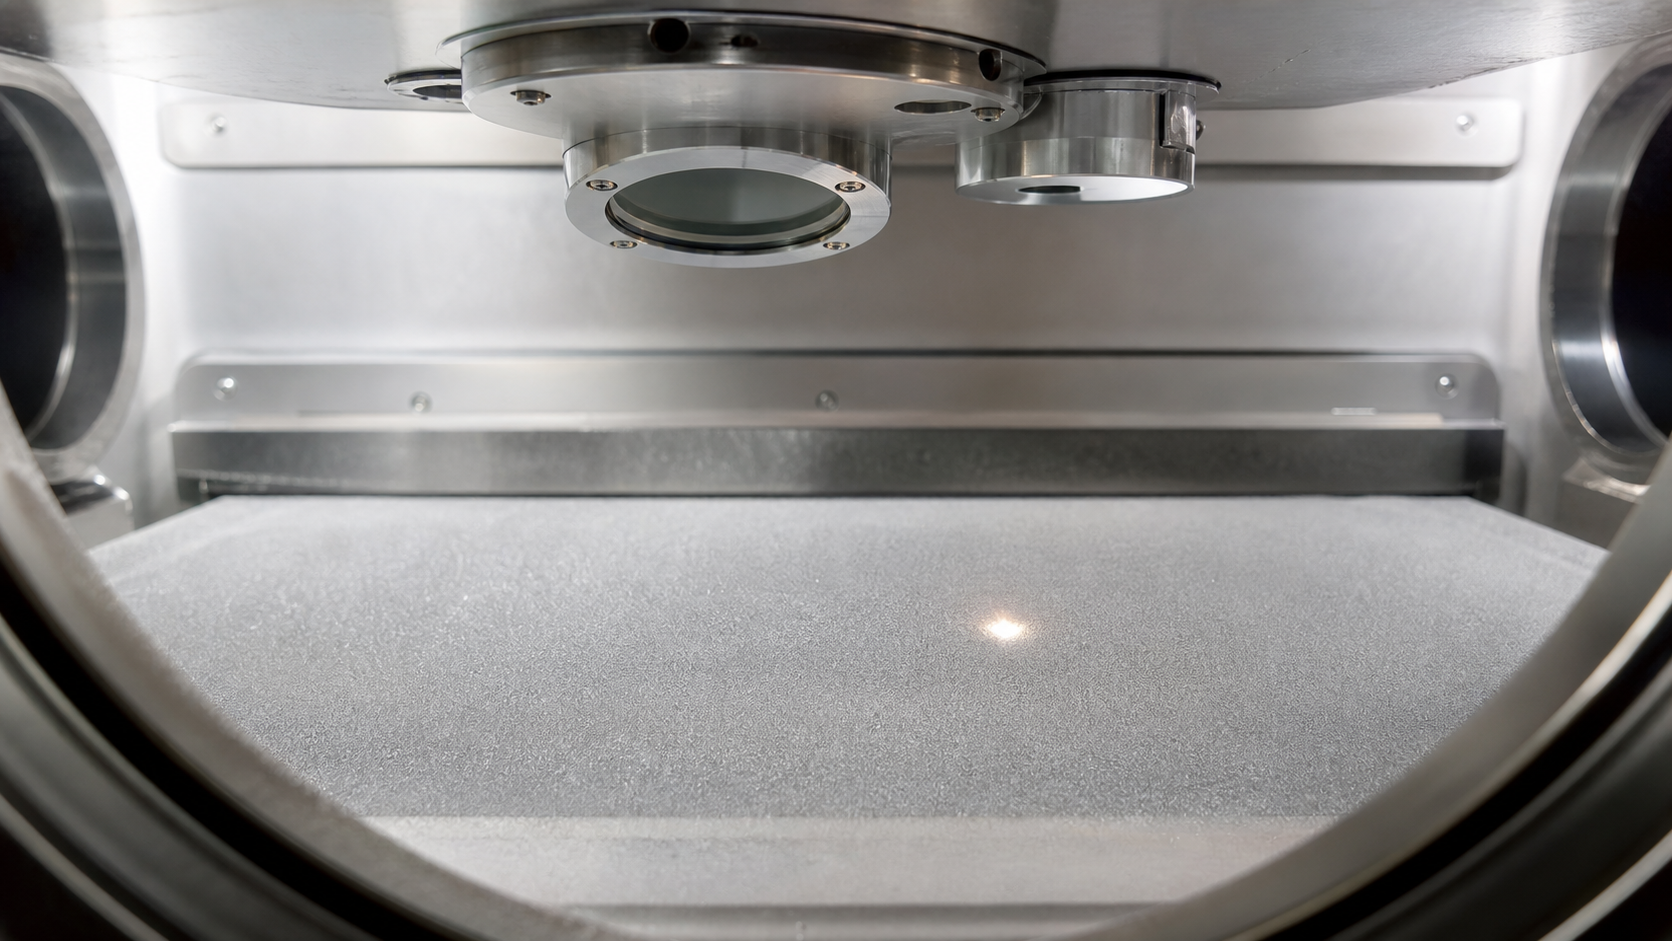
2025년 선행 연구는 층당 1.92 ms 구현 시간을 보고했다. 그러나 빠른 모델 하나만으로 폐쇄루프가 완성되지는 않는다. 현장에서는 아래 세 구간을 따로 재야 한다. 선행 연구
- 취득: 센서 신호를 언제, 어떤 단위로 모으는가
- 판정: 이상 위치와 심각도를 얼마나 빨리 계산하는가
- 작동: 경보·정지·출력 보정 뒤 품질을 어떻게 확인하는가
NIST의 별도 실험은 IN625 판재에서 측정 후 약 118 마이크로초 안에 레이저 출력을 조절했다. 이는 장비 제어의 사례이지 ODCAE보다 성능이 우수하다는 비교가 아니다. 이번 ODCAE 연구는 장비 작동까지 연결하지 않았다. NIST 실험
감지와 실제 보정의 차이는 금속 3D프린팅 결함 감지와 자동 보정의 경계에서 더 자세히 비교할 수 있다.
도입 전 네 가지를 따로 확인하자
구매 사양서나 파일럿 테스트에는 “AI 탑재”보다 다음 질문이 먼저 들어가야 한다.
- 분리 검증: 학습에 쓰지 않은 장비·합금·형상별 F1과 재현율이 있는가
- 검출 단위: 이상 층만 찾는가, 부품 위치와 실제 결함까지 연결하는가
- 전체 지연: 취득부터 판정, 경보·정지·보정까지 걸리는 시간이 얼마인가
- 사후 검증: CT·금속조직·기계 시험으로 오탐과 미탐을 어떻게 대조하는가
논문 데이터는 공개 저장소에서 제공되지 않고 코드는 사설 저장소로 표시돼 있다. 따라서 공개 자료만으로 같은 성능을 재현하거나 공급사의 새 장비 성능을 대신 판단할 수 없다.
별도 검증 세트는 반복 제작 편차를 줄이는 공정 샘플링과 검사 기준처럼 제작 조건과 사후 검사를 함께 묶어 설계해야 한다.
제조 상담과 연구 검증은 구분해야 한다
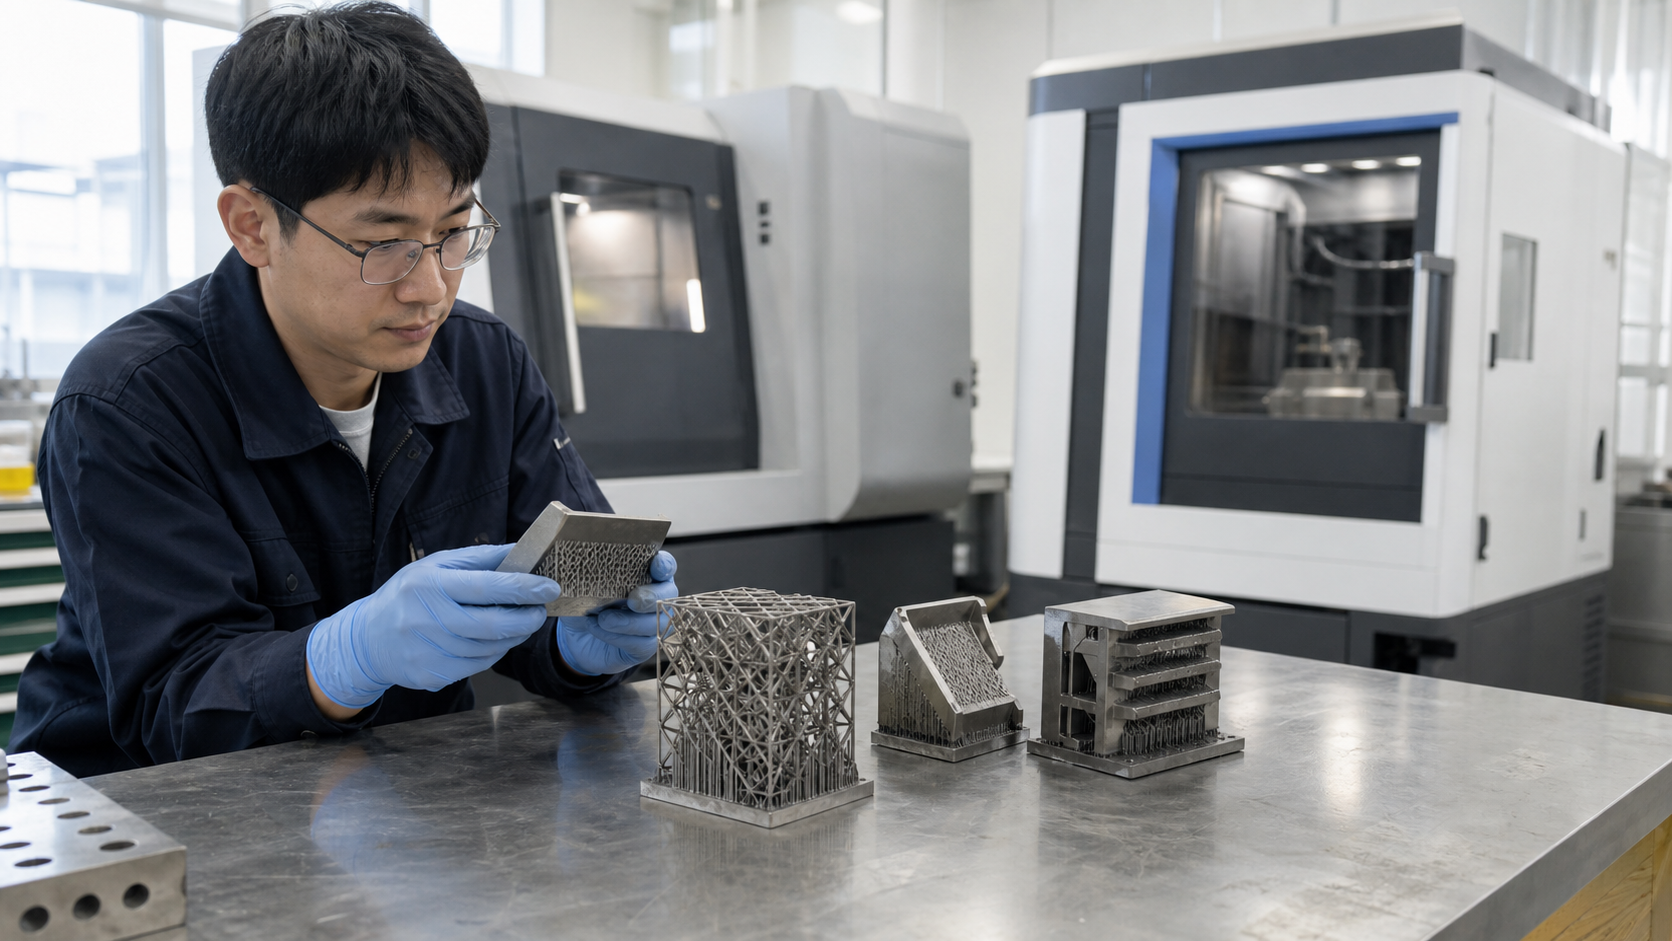
이 글의 모니터링 AI와 아이컨택의 3D프린팅 제작 서비스는 별개다. 실제 부품의 소재·공법·수량·검사 조건을 먼저 정리하려면 도면 기반 견적에서 제작 조건을 확인할 수 있다.
확인한 자료
- Akram Zarchini·Fatemeh Golpayegani(UCD 컴퓨터과학부), Denis Dowling(I-Form Centre·UCD), Print defect detection during laser powder bed fusion by one-dimensional convolutional autoencoder, 2026년 7월 16일 공개. Springer 원문
- Power, J. J. et al., Analysis of unsupervised and semi-supervised machine learning techniques for print defect detection during laser powder bed fusion, 2025년 5월 27일 공개. Springer 원문
- Yeung, H., Toward The Realtime Feedback Control for Powder Bed Fusion Additive Manufacturing, NIST / Additive Manufacturing Letters, 2025. NIST 문서

한눈에 보는 결론
연구의 성격: 아일랜드 더블린의 UCD 컴퓨터과학부와 I-Form 첨단제조연구센터 연구진이 2026년 7월 16일 The International Journal of Advanced Manufacturing Technology에 발표한 학술 논문을 분석한다. Renishaw 장비 데이터를 사용했지만 Renishaw 기업의 기술 발표나 보도자료는 아니다. 논문 원문
이 모델을 새 장비에 그대로 적용해 결함 판정기로 쓰기는 이르다. 같은 계열 데이터에서는 잘 작동했지만 장비와 형상이 함께 바뀌자 성능이 크게 낮아졌다.
UCD·I-Form 연구진이 검증한 것
연구진은 Renishaw LPBF 장비에서 수집된 광다이오드 신호를 이미지로 바꾸지 않고 처리했다. 100 kHz 원신호를 층별 평균으로 줄인 뒤 연속 28개 층을 한 묶음으로 넣어 복원 오차가 큰 층을 찾았다. 연구 방법
여기서 찾은 대상은 레이저 출력을 의도적으로 낮춘 이상 층이다. 기공 하나를 직접 검출하거나 부품 합격 여부를 판정한 결과는 아니다. 모델도 기록된 세 데이터셋으로 오프라인 평가됐다.
LPBF 공정의 기본 원리가 먼저 필요하다면 금속 분말층과 레이저 융합의 작동 원리부터 보면 수치의 의미를 이해하기 쉽다.
조건별 성능이 달랐다
핵심은 평균 성능이 아니라 어떤 조건에서 측정했는가다. 논문의 세 데이터셋을 검증 조건과 함께 놓으면 일반화 한계가 선명해진다.
같은 계열의 Ti-6Al-4V 격자
같은 장비 계열의 다른 격자
별도 RenAM 500M과 오버행
데이터셋 3의 정확도는 약 0.97~0.98이었지만, 정상 층이 많은 불균형 데이터에서는 정확도만 높게 나올 수 있다. 실제 이상을 놓치는지 보려면 F1과 재현율을 함께 봐야 한다. 데이터셋별 결과
빠른 추론과 실시간 제어의 차이
2025년 선행 연구는 층당 1.92 ms 구현 시간을 보고했다. 그러나 빠른 모델 하나만으로 폐쇄루프가 완성되지는 않는다. 현장에서는 아래 세 구간을 따로 재야 한다. 선행 연구
NIST의 별도 실험은 IN625 판재에서 측정 후 약 118 마이크로초 안에 레이저 출력을 조절했다. 이는 장비 제어의 사례이지 ODCAE보다 성능이 우수하다는 비교가 아니다. 이번 ODCAE 연구는 장비 작동까지 연결하지 않았다. NIST 실험
감지와 실제 보정의 차이는 금속 3D프린팅 결함 감지와 자동 보정의 경계에서 더 자세히 비교할 수 있다.
도입 전 네 가지를 따로 확인하자
구매 사양서나 파일럿 테스트에는 “AI 탑재”보다 다음 질문이 먼저 들어가야 한다.
논문 데이터는 공개 저장소에서 제공되지 않고 코드는 사설 저장소로 표시돼 있다. 따라서 공개 자료만으로 같은 성능을 재현하거나 공급사의 새 장비 성능을 대신 판단할 수 없다.
별도 검증 세트는 반복 제작 편차를 줄이는 공정 샘플링과 검사 기준처럼 제작 조건과 사후 검사를 함께 묶어 설계해야 한다.
제조 상담과 연구 검증은 구분해야 한다
이 글의 모니터링 AI와 아이컨택의 3D프린팅 제작 서비스는 별개다. 실제 부품의 소재·공법·수량·검사 조건을 먼저 정리하려면 도면 기반 견적에서 제작 조건을 확인할 수 있다.
확인한 자료