금속 부품을 주문한다면 금속을 출력하는 장비부터 떠올리기 쉽습니다. 그런데 출력물이 완성품이 아니라, 금속을 만들기 위한 ‘중간 형상’이라면 어떨까요? 프린터가 맡을 역할부터 달라집니다.
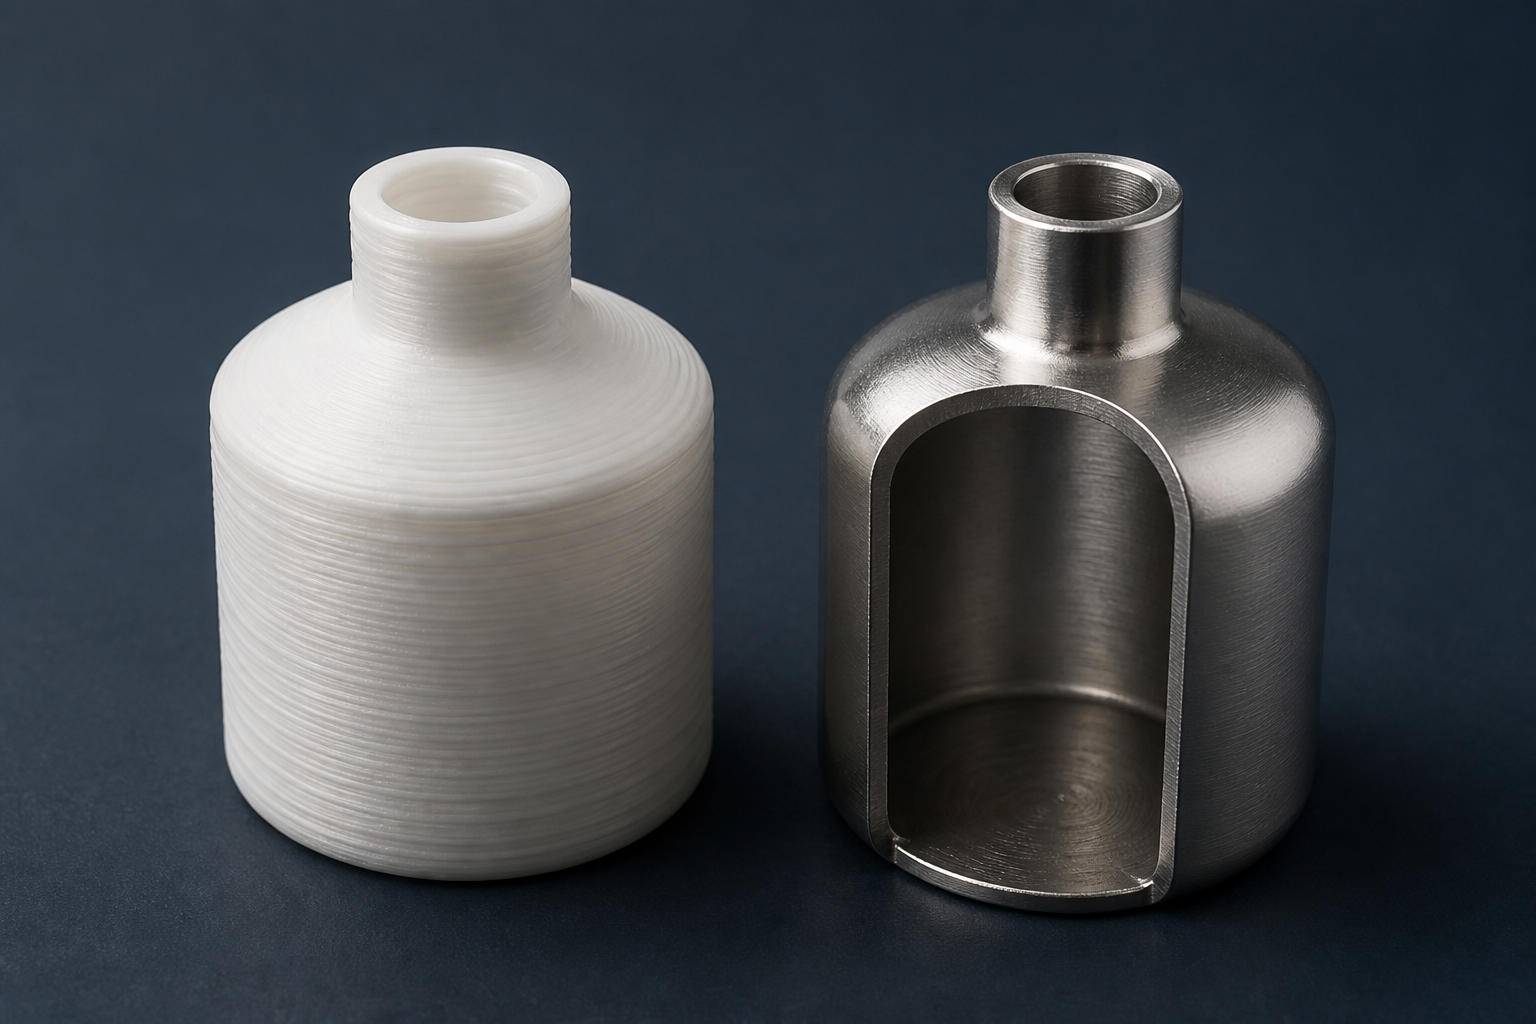
원리 설명을 위한 AI 생성 개념 이미지입니다. 실제 연구 시편의 형상·두께·비례를 재현한 사진이 아닙니다.
미국 오크리지국립연구소(ORNL)가 8월 24일 소개한 연구는 이 질문에 다른 답을 보여줍니다. 전주 전문기업 A.J. Tuck과 함께, 플라스틱 출력물을 이용해 금속 분말을 담는 HIP 캔을 만드는 방법을 개발했습니다. 중요한 것은 플라스틱을 금속으로 바꿨다는 이야기가 아닙니다. 금속을 제조하기 전에 필요한 용기를 어떻게 만들 것인가에 관한 이야기입니다.
부품보다 먼저, 분말을 담을 ‘캔’이 필요하다
HIP는 열간 등방압 가압을 뜻합니다. 이 사례의 분말 HIP는 금속 분말을 밀폐된 용기에 넣고 높은 온도와 압력으로 치밀하게 만드는 공정입니다. 여기서 캔은 음료수 용기가 아니라 분말을 담고 형상을 잡는 제조용 용기입니다. 완성하려는 부품의 형상이 복잡해지면, 이 용기를 제작하고 조립하는 일도 까다로워집니다.
연구팀은 이 중간단계에 3D프린팅을 넣었습니다. 폴리머로 형상을 출력한 다음, 전해조에서 그 표면을 따라 니켈을 성장시켜 금속 셸을 만듭니다. 안쪽 형상을 제거하면 분말을 담을 빈 공간이 남고, 이후 분말 충전·밀봉·HIP로 이어집니다. ORNL의 기술공개 자료에서도 이 공정 순서를 설명합니다.
눈여겨볼 변화는 ‘따로 용접할 곳’을 줄였다는 점
ORNL의 이번 발표에 따르면 니켈 셸의 두께는 약 2~3mm였습니다. 연구팀은 공정용 튜브를 별도로 용접하지 않도록 포트를 형상에 통합했습니다. ORNL은 이런 튜브의 용접 부위를 HIP 공정에서 문제가 생길 수 있는 지점으로 설명합니다. A.J. Tuck은 전주·금속가공 전문성을 제공하고 실제 전주 작업을 맡았습니다.
여기서 얻을 설계상의 힌트는 ‘어려운 모양도 출력할 수 있다’보다 구체적입니다. 별도 부품과 접합으로 해결하던 부분을 처음 형상에 포함하면, 이후 공정이 달라질 수 있다는 것입니다. 다만 용접 단계 하나가 없어졌다고 검사까지 생략할 수 있다는 뜻은 아닙니다.
어디까지 확인됐고, 무엇이 남았나
발표된 1단계 결과는 높이 6인치·지름 4인치의 원통형 캔 5개입니다. ORNL은 이 시험 캔들에서 누설이 없었다고 보고했습니다. 발표 당시 2단계는 진행 중이었고, 더 복잡한 임펠러 또는 원자력 관련 밸브 형상에 적용할 예정이었습니다.
따라서 이를 대형 원자로 부품의 상용 생산이나 인증 완료 소식으로 읽으면 안 됩니다. 다른 재료·형상에서도 같은 결과가 나오는지, 실제 제조비와 후가공 부담은 어떤지까지 이 발표만으로 판단할 수는 없습니다.
출력 견적을 묻기 전에, 출력물의 역할부터 정하자
국내 시제품·소량생산 현장에도 가져올 수 있는 질문은 있습니다. ‘무슨 프린터로 만들까요?’보다 먼저, 출력물이 최종품인지, 조립을 돕는 도구인지, 나중에 제거할 형상인지 구분하는 것입니다.
제거할 형상이라면 외관뿐 아니라 제거 방법과 뒤따르는 공정의 조건이 중요합니다. 금속 셸을 만들 목적이라면 두께 관리, 검사, 후가공까지 함께 논의해야 합니다. A.J. Tuck이 공식 공정 소개에서 전해액 성분 관리, 물성 시험, 작업 이력 추적을 설명하는 이유도 이런 공정관리 맥락에서 이해할 수 있습니다. 이 소개는 일반 역량 설명이지, 이번 연구의 개별 시험성적서는 아닙니다.
3D프린팅의 가치는 완성품을 직접 만드는 데만 있지 않습니다. 이번 사례는 더 빠른 장비를 찾기 전에, ‘출력으로 바꿀 수 있는 제조 단계가 어디인가’를 먼저 살펴보게 합니다.

금속 부품을 주문한다면 금속을 출력하는 장비부터 떠올리기 쉽습니다. 그런데 출력물이 완성품이 아니라, 금속을 만들기 위한 ‘중간 형상’이라면 어떨까요? 프린터가 맡을 역할부터 달라집니다.
원리 설명을 위한 AI 생성 개념 이미지입니다. 실제 연구 시편의 형상·두께·비례를 재현한 사진이 아닙니다.
미국 오크리지국립연구소(ORNL)가 8월 24일 소개한 연구는 이 질문에 다른 답을 보여줍니다. 전주 전문기업 A.J. Tuck과 함께, 플라스틱 출력물을 이용해 금속 분말을 담는 HIP 캔을 만드는 방법을 개발했습니다. 중요한 것은 플라스틱을 금속으로 바꿨다는 이야기가 아닙니다. 금속을 제조하기 전에 필요한 용기를 어떻게 만들 것인가에 관한 이야기입니다.
부품보다 먼저, 분말을 담을 ‘캔’이 필요하다
HIP는 열간 등방압 가압을 뜻합니다. 이 사례의 분말 HIP는 금속 분말을 밀폐된 용기에 넣고 높은 온도와 압력으로 치밀하게 만드는 공정입니다. 여기서 캔은 음료수 용기가 아니라 분말을 담고 형상을 잡는 제조용 용기입니다. 완성하려는 부품의 형상이 복잡해지면, 이 용기를 제작하고 조립하는 일도 까다로워집니다.
연구팀은 이 중간단계에 3D프린팅을 넣었습니다. 폴리머로 형상을 출력한 다음, 전해조에서 그 표면을 따라 니켈을 성장시켜 금속 셸을 만듭니다. 안쪽 형상을 제거하면 분말을 담을 빈 공간이 남고, 이후 분말 충전·밀봉·HIP로 이어집니다. ORNL의 기술공개 자료에서도 이 공정 순서를 설명합니다.
눈여겨볼 변화는 ‘따로 용접할 곳’을 줄였다는 점
ORNL의 이번 발표에 따르면 니켈 셸의 두께는 약 2~3mm였습니다. 연구팀은 공정용 튜브를 별도로 용접하지 않도록 포트를 형상에 통합했습니다. ORNL은 이런 튜브의 용접 부위를 HIP 공정에서 문제가 생길 수 있는 지점으로 설명합니다. A.J. Tuck은 전주·금속가공 전문성을 제공하고 실제 전주 작업을 맡았습니다.
여기서 얻을 설계상의 힌트는 ‘어려운 모양도 출력할 수 있다’보다 구체적입니다. 별도 부품과 접합으로 해결하던 부분을 처음 형상에 포함하면, 이후 공정이 달라질 수 있다는 것입니다. 다만 용접 단계 하나가 없어졌다고 검사까지 생략할 수 있다는 뜻은 아닙니다.
어디까지 확인됐고, 무엇이 남았나
발표된 1단계 결과는 높이 6인치·지름 4인치의 원통형 캔 5개입니다. ORNL은 이 시험 캔들에서 누설이 없었다고 보고했습니다. 발표 당시 2단계는 진행 중이었고, 더 복잡한 임펠러 또는 원자력 관련 밸브 형상에 적용할 예정이었습니다.
따라서 이를 대형 원자로 부품의 상용 생산이나 인증 완료 소식으로 읽으면 안 됩니다. 다른 재료·형상에서도 같은 결과가 나오는지, 실제 제조비와 후가공 부담은 어떤지까지 이 발표만으로 판단할 수는 없습니다.
출력 견적을 묻기 전에, 출력물의 역할부터 정하자
국내 시제품·소량생산 현장에도 가져올 수 있는 질문은 있습니다. ‘무슨 프린터로 만들까요?’보다 먼저, 출력물이 최종품인지, 조립을 돕는 도구인지, 나중에 제거할 형상인지 구분하는 것입니다.
제거할 형상이라면 외관뿐 아니라 제거 방법과 뒤따르는 공정의 조건이 중요합니다. 금속 셸을 만들 목적이라면 두께 관리, 검사, 후가공까지 함께 논의해야 합니다. A.J. Tuck이 공식 공정 소개에서 전해액 성분 관리, 물성 시험, 작업 이력 추적을 설명하는 이유도 이런 공정관리 맥락에서 이해할 수 있습니다. 이 소개는 일반 역량 설명이지, 이번 연구의 개별 시험성적서는 아닙니다.
3D프린팅의 가치는 완성품을 직접 만드는 데만 있지 않습니다. 이번 사례는 더 빠른 장비를 찾기 전에, ‘출력으로 바꿀 수 있는 제조 단계가 어디인가’를 먼저 살펴보게 합니다.