안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
SS316L 부품의 외형을 다 그렸어도 설계는 끝나지 않는다. 얇은 벽은 출력할 수 있을까? 아래로 뻗은 부분은 무엇이 받쳐 주고, 속에 남은 분말은 어디로 빠져나갈까?
Materialise의 SS316L 금속 3D프린팅 설계 지침에 따르면 벽은 출력 가능한 최소 두께와 구조용 권장 두께를 구별해야 한다. 돌출부는 제작판과 이루는 각도에 따라 지지대를 검토하고, 속 빈 부품에는 분말이 빠져나갈 개구부를 설계해야 한다.
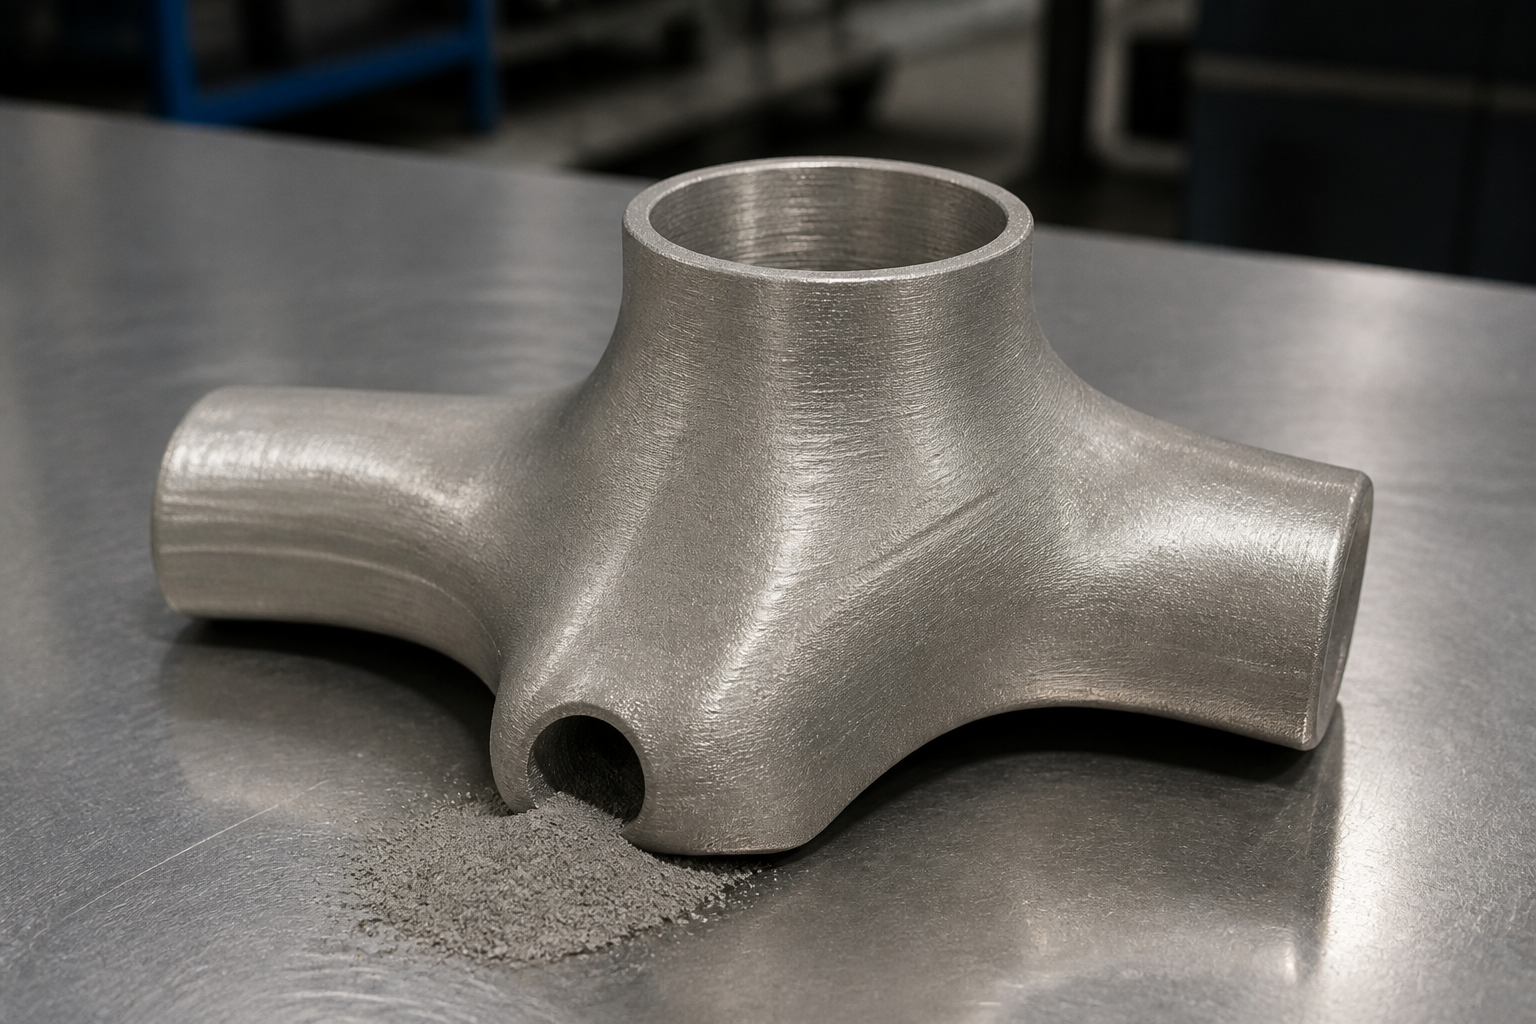
AI 개념 이미지: SS316L 금속 3D프린팅 부품의 벽, 돌출부 지지대와 내부 분말 배출구를 보여준다. 실제 장비나 제품의 사진은 아니다.
1. SS316L 금속 3D프린팅에서 벽 두께는 얼마나 필요한가
금속 3D프린팅은 디지털 파일에 따라 부품을 한 층씩 쌓는다. Materialise가 설명하는 SS316L 공정에서는 층마다 분말이 녹았다가 굳고 식으면서 열에 의한 응력이 생긴다. 설계가 이 과정에 맞지 않으면 부품이 변형되거나 제작에 실패할 수 있다.
벽 두께는 모델의 한 표면에서 맞은편 표면까지의 거리다. 얇은 외피를 그릴 때는 먼저 어느 등급으로 제작할지 정해야 한다. 같은 SS316L이라도 지침에 제시된 최소값이 다르기 때문이다.
Materialise 지침의 최소 벽 두께는 Standard 등급에서 1mm, Performance 등급에서 0.5mm다. 이 수치는 해당 등급에서 제시한 출력 최소값이며, 구조를 이루는 벽의 목표 두께와는 구별해야 한다.
부품의 형상과 크기에 따라 적용 가능한 최소 두께는 달라진다. 그래서 Materialise는 구조용 벽이나 형상을 만들 때 2mm를 권장한다. 최소값에 맞춰 그린 벽을 모든 형상의 구조용 벽에 그대로 적용할 수는 없다는 뜻이다.
그렇다고 두껍게 만들수록 좋은 것도 아니다. Materialise는 벽 두께에 정해진 상한은 없지만 두꺼운 부분이 내부 응력을 키워 변형이나 불안정한 제작 과정으로 이어질 수 있다고 설명한다.
모서리와 재료가 한곳에 몰리는 형상도 함께 살펴야 한다. Materialise는 모서리를 최소 반지름 3mm로 둥글게 처리하고, 날카로운 모서리와 재료가 크게 뭉치는 형상을 피하도록 권장한다.
2. 돌출부의 각도는 표면과 지지대를 어떻게 바꾸나
같은 형상도 제작판 위에 어느 방향으로 놓느냐에 따라 각 표면의 기울기가 달라진다. 적층 방향이 표면 품질에 영향을 주는 이유다. 특히 아래를 향한 돌출부는 눈에 잘 띄지 않아도 설계 단계에서 확인해야 한다.
Materialise 지침에서 제작판과 이루는 각도가 45° 미만인 표면은 품질이 나빠지는 경향이 있고, 45°를 넘는 가파른 표면은 더 매끄러울 가능성이 높다. 탁자 아랫면처럼 아래로 돌출된 표면도 품질이 나쁠 가능성이 있다.
지지대는 출력 중 부품을 제작판에 붙잡아 두고 내부 응력을 흡수하는, 부품과 함께 출력되는 구조물이다. Materialise에 따르면 제작판 기준 각도가 45° 미만인 벽이나 돌출부는 지지하지 않으면 제작 오류가 생길 수 있어 대체로 지지대가 필요하다.
지지대가 필요한 면에는 마무리 작업도 따른다. 제작 후 지지대를 제거하고 샌드블라스팅을 하지만, 제거한 흔적이 남을 수 있다. 따라서 표면을 보여 주거나 다른 부품과 맞대는 면이라면 출력 방향과 지지대가 닿는 위치를 함께 살펴볼 만하다.
3. 속 빈 SS316L 부품의 분말은 어디로 빠져나가나
속 빈 형상은 외벽을 출력해도 내부의 미사용 분말이 저절로 사라지지 않는다. 빈 공간을 완전히 닫아 버리면 분말이 안에 갇힌다. 밖으로 이어지는 구멍이 필요한 까닭이다.
Materialise는 속 빈 부품에 최소 1mm의 벽과 지름 3mm 이상의 개구부를 적어도 하나 두라고 권장한다. 이 개구부는 내부에 남은 미사용 분말의 배출구다. 외벽 두께와 배출구 크기를 각각 확인해야 한다.
빈 공간이 크거나 복잡하면 작은 구멍 하나로 설계를 끝내기 어렵다. Materialise는 이런 내부 공간에 여러 개의 더 큰 구멍이 필요하며 지름 7mm를 선호한다고 설명한다. 앞의 배출구 최소값을 모든 공동에 적용해서는 안 된다.
내부에 길고 복잡한 유로를 넣는 경우도 별도로 봐야 한다. Materialise에 따르면 유로가 길고 복잡할수록 유지해야 할 최소 지름이 커지며, 이런 형상은 CAD 모델대로 출력된다고 항상 보장할 수 없다.
4. 작은 글자와 정밀 구멍은 같은 기준으로 판단할까
작은 형상을 표현하는 일과 목표 치수에 정확히 맞추는 일은 다르다. 세부 형상 크기는 본체 표면에서 그 형상의 표면까지의 거리이고, 치수 정확도는 설계상 기준 치수에서 실제 치수가 얼마나 벗어났는지를 뜻한다.
Materialise는 SS316L 금속 3D프린팅에서 0.5mm만큼 작은 세부 형상도 가능하다고 설명한다. 하지만 작은 특징을 만들 수 있다는 말이 정밀한 구멍의 치수까지 그대로 나온다는 뜻은 아니다. 높은 열응력이나 공정에 맞지 않는 설계로 형상 편차가 생길 수도 있다.
돌출 글자와 음각 글자는 출력 방향에 따라 읽기 쉬운 정도가 크게 달라진다. Materialise가 제시한 일반 지침은 Arial 20pt에 높이 또는 깊이 0.4mm다. 글자 크기만 정하고 어느 면에 놓일지는 나중에 결정하기 어려운 이유다.
구멍의 공차 요구가 높다면 Materialise는 출력용 여유 치수를 주거나 구멍을 막힌 상태로 출력한 뒤, 부품별 요구에 맞게 후가공할 것을 권장한다. 여기서 공차는 실제 치수에 허용하는 차이의 범위다.
밀폐 성능도 벽 두께만으로 판단할 수 없다. Materialise는 이 공정으로 기밀·수밀 제품을 만들 수 있지만 출력물의 기밀성이나 수밀성을 보증하지 않는다고 밝힌다. 그 성질에는 벽 두께와 가해지는 압력 외의 요인도 작용한다.
5. 아이컨택의 시선: 빈 공간을 그릴 때 출구도 그린다
속 빈 SS316L 부품이라면 외벽의 두께를 정하는 순간 내부 분말의 출구도 함께 그리는 편이 실용적이다. 배출구를 나중에 붙일 세부 사항으로 미루면, 닫힌 내부 공간이라는 설계의 핵심 조건을 놓치기 쉽다.
특히 내부가 크거나 복잡한 부품은 배출구가 있다는 사실만으로 판단을 끝내기 어렵다. 개구부의 크기와 개수를 내부 형상과 함께 검토해야 분말을 빼낼 경로가 설계에 남는다.
출처
[1] Materialise, 스테인리스강 SS316L 금속 3D프린팅 설계 지침, 2026-10-02

안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
SS316L 부품의 외형을 다 그렸어도 설계는 끝나지 않는다. 얇은 벽은 출력할 수 있을까? 아래로 뻗은 부분은 무엇이 받쳐 주고, 속에 남은 분말은 어디로 빠져나갈까?
Materialise의 SS316L 금속 3D프린팅 설계 지침에 따르면 벽은 출력 가능한 최소 두께와 구조용 권장 두께를 구별해야 한다. 돌출부는 제작판과 이루는 각도에 따라 지지대를 검토하고, 속 빈 부품에는 분말이 빠져나갈 개구부를 설계해야 한다.
AI 개념 이미지: SS316L 금속 3D프린팅 부품의 벽, 돌출부 지지대와 내부 분말 배출구를 보여준다. 실제 장비나 제품의 사진은 아니다.
1. SS316L 금속 3D프린팅에서 벽 두께는 얼마나 필요한가
금속 3D프린팅은 디지털 파일에 따라 부품을 한 층씩 쌓는다. Materialise가 설명하는 SS316L 공정에서는 층마다 분말이 녹았다가 굳고 식으면서 열에 의한 응력이 생긴다. 설계가 이 과정에 맞지 않으면 부품이 변형되거나 제작에 실패할 수 있다.
벽 두께는 모델의 한 표면에서 맞은편 표면까지의 거리다. 얇은 외피를 그릴 때는 먼저 어느 등급으로 제작할지 정해야 한다. 같은 SS316L이라도 지침에 제시된 최소값이 다르기 때문이다.
Materialise 지침의 최소 벽 두께는 Standard 등급에서 1mm, Performance 등급에서 0.5mm다. 이 수치는 해당 등급에서 제시한 출력 최소값이며, 구조를 이루는 벽의 목표 두께와는 구별해야 한다.
부품의 형상과 크기에 따라 적용 가능한 최소 두께는 달라진다. 그래서 Materialise는 구조용 벽이나 형상을 만들 때 2mm를 권장한다. 최소값에 맞춰 그린 벽을 모든 형상의 구조용 벽에 그대로 적용할 수는 없다는 뜻이다.
그렇다고 두껍게 만들수록 좋은 것도 아니다. Materialise는 벽 두께에 정해진 상한은 없지만 두꺼운 부분이 내부 응력을 키워 변형이나 불안정한 제작 과정으로 이어질 수 있다고 설명한다.
모서리와 재료가 한곳에 몰리는 형상도 함께 살펴야 한다. Materialise는 모서리를 최소 반지름 3mm로 둥글게 처리하고, 날카로운 모서리와 재료가 크게 뭉치는 형상을 피하도록 권장한다.
2. 돌출부의 각도는 표면과 지지대를 어떻게 바꾸나
같은 형상도 제작판 위에 어느 방향으로 놓느냐에 따라 각 표면의 기울기가 달라진다. 적층 방향이 표면 품질에 영향을 주는 이유다. 특히 아래를 향한 돌출부는 눈에 잘 띄지 않아도 설계 단계에서 확인해야 한다.
Materialise 지침에서 제작판과 이루는 각도가 45° 미만인 표면은 품질이 나빠지는 경향이 있고, 45°를 넘는 가파른 표면은 더 매끄러울 가능성이 높다. 탁자 아랫면처럼 아래로 돌출된 표면도 품질이 나쁠 가능성이 있다.
지지대는 출력 중 부품을 제작판에 붙잡아 두고 내부 응력을 흡수하는, 부품과 함께 출력되는 구조물이다. Materialise에 따르면 제작판 기준 각도가 45° 미만인 벽이나 돌출부는 지지하지 않으면 제작 오류가 생길 수 있어 대체로 지지대가 필요하다.
지지대가 필요한 면에는 마무리 작업도 따른다. 제작 후 지지대를 제거하고 샌드블라스팅을 하지만, 제거한 흔적이 남을 수 있다. 따라서 표면을 보여 주거나 다른 부품과 맞대는 면이라면 출력 방향과 지지대가 닿는 위치를 함께 살펴볼 만하다.
3. 속 빈 SS316L 부품의 분말은 어디로 빠져나가나
속 빈 형상은 외벽을 출력해도 내부의 미사용 분말이 저절로 사라지지 않는다. 빈 공간을 완전히 닫아 버리면 분말이 안에 갇힌다. 밖으로 이어지는 구멍이 필요한 까닭이다.
Materialise는 속 빈 부품에 최소 1mm의 벽과 지름 3mm 이상의 개구부를 적어도 하나 두라고 권장한다. 이 개구부는 내부에 남은 미사용 분말의 배출구다. 외벽 두께와 배출구 크기를 각각 확인해야 한다.
빈 공간이 크거나 복잡하면 작은 구멍 하나로 설계를 끝내기 어렵다. Materialise는 이런 내부 공간에 여러 개의 더 큰 구멍이 필요하며 지름 7mm를 선호한다고 설명한다. 앞의 배출구 최소값을 모든 공동에 적용해서는 안 된다.
내부에 길고 복잡한 유로를 넣는 경우도 별도로 봐야 한다. Materialise에 따르면 유로가 길고 복잡할수록 유지해야 할 최소 지름이 커지며, 이런 형상은 CAD 모델대로 출력된다고 항상 보장할 수 없다.
4. 작은 글자와 정밀 구멍은 같은 기준으로 판단할까
작은 형상을 표현하는 일과 목표 치수에 정확히 맞추는 일은 다르다. 세부 형상 크기는 본체 표면에서 그 형상의 표면까지의 거리이고, 치수 정확도는 설계상 기준 치수에서 실제 치수가 얼마나 벗어났는지를 뜻한다.
Materialise는 SS316L 금속 3D프린팅에서 0.5mm만큼 작은 세부 형상도 가능하다고 설명한다. 하지만 작은 특징을 만들 수 있다는 말이 정밀한 구멍의 치수까지 그대로 나온다는 뜻은 아니다. 높은 열응력이나 공정에 맞지 않는 설계로 형상 편차가 생길 수도 있다.
돌출 글자와 음각 글자는 출력 방향에 따라 읽기 쉬운 정도가 크게 달라진다. Materialise가 제시한 일반 지침은 Arial 20pt에 높이 또는 깊이 0.4mm다. 글자 크기만 정하고 어느 면에 놓일지는 나중에 결정하기 어려운 이유다.
구멍의 공차 요구가 높다면 Materialise는 출력용 여유 치수를 주거나 구멍을 막힌 상태로 출력한 뒤, 부품별 요구에 맞게 후가공할 것을 권장한다. 여기서 공차는 실제 치수에 허용하는 차이의 범위다.
밀폐 성능도 벽 두께만으로 판단할 수 없다. Materialise는 이 공정으로 기밀·수밀 제품을 만들 수 있지만 출력물의 기밀성이나 수밀성을 보증하지 않는다고 밝힌다. 그 성질에는 벽 두께와 가해지는 압력 외의 요인도 작용한다.
5. 아이컨택의 시선: 빈 공간을 그릴 때 출구도 그린다
속 빈 SS316L 부품이라면 외벽의 두께를 정하는 순간 내부 분말의 출구도 함께 그리는 편이 실용적이다. 배출구를 나중에 붙일 세부 사항으로 미루면, 닫힌 내부 공간이라는 설계의 핵심 조건을 놓치기 쉽다.
특히 내부가 크거나 복잡한 부품은 배출구가 있다는 사실만으로 판단을 끝내기 어렵다. 개구부의 크기와 개수를 내부 형상과 함께 검토해야 분말을 빼낼 경로가 설계에 남는다.
출처
[1] Materialise, 스테인리스강 SS316L 금속 3D프린팅 설계 지침, 2026-10-02